

 |
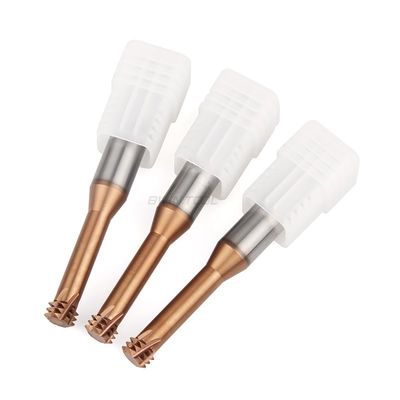
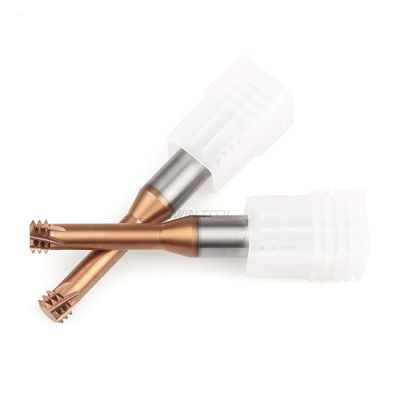
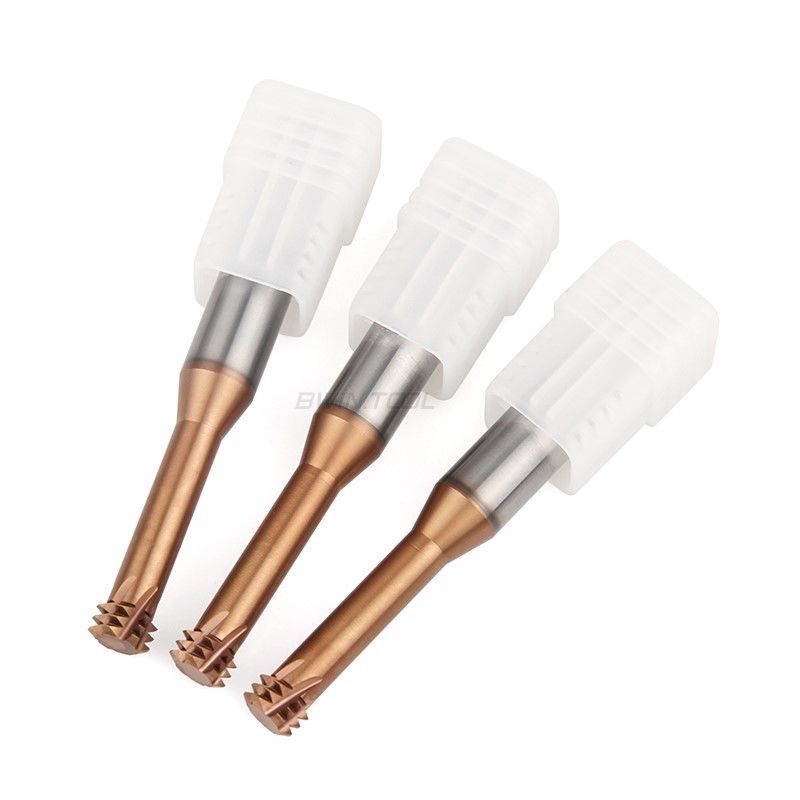
শার্প এজ থ্রেড এন্ড মিল M6 M8 M10 M3 M14 কাটিং আইএসও সিস্টেম
পণ্যের বিবরণ:
| উৎপত্তি স্থল: | চীন |
| পরিচিতিমুলক নাম: | BWIN |
| মডেল নম্বার: | M14*2 |
প্রদান:
| ন্যূনতম চাহিদার পরিমাণ: | 1 পিসি/বক্স |
|---|---|
| মূল্য: | negotiable |
| প্যাকেজিং বিবরণ: | প্লাস্টিক বাক্স |
| ডেলিভারি সময়: | 7 কর্মদিবস |
| পরিশোধের শর্ত: | টি/টি, ওয়েস্টার্ন ইউনিয়ন |
| যোগানের ক্ষমতা: | 1-10000 পিসি 7 দিন |
|
বিস্তারিত তথ্য |
|||
| পণ্যের নাম: | থ্রি টিথ থ্রেড এন্ড মিল | মডেল: | M1 M6 M3 M14 থ্রেডিং মিলিং কাটার |
|---|---|---|---|
| উপাদান: | টংস্টেন আমেরিকান সিস্টেম থ্রেড এন্ডমিল | ওয়ার্কপিস: | ইস্পাত |
| ব্যবহার: | মিলিং | আবরণ: | AlTiSiN |
| এইচআরসি: | HRC55 | বৈশিষ্ট্য: | উচ্চ প্রক্রিয়াকরণ দক্ষতা |
| আবেদন: | থ্রেড মিলিং | প্যাকেজ: | 1 পিসি/বক্স |
| বিশেষভাবে তুলে ধরা: | থ্রেড এন্ড মিল এম 1,এম 1 থ্রেড কাটিং এন্ড মিল,থ্রেড এন্ড মিল কাটিং আইএসও সিস্টেম |
||
পণ্যের বর্ণনা
তিন দাঁত 3 থ্রেড এন্ড মিল M1 M6 M8 M10 M3 M14 মিলিং কাটার আমেরিকান সিস্টেম
দ্রুত বিস্তারিত:
- ধারালো কিনারা
- burr ছাড়া কাটা
- প্রতিরোধী এবং টেকসই পরেন
- ভাল চিপ অপসারণ কর্মক্ষমতা
- উচ্চ প্রক্রিয়াকরণ দক্ষতা
বর্ণনা:
- থ্রেড এন্ড মিলটি গ্রাইন্ডিং দ্বারা একেবারে নতুন অতি-সূক্ষ্ম কণা টংস্টেন স্টিল বার দিয়ে তৈরি।এটি উচ্চ পরিতোষ এবং পরিধান প্রতিরোধের আছে, সরঞ্জামের পরিষেবা জীবনের জন্য একটি শক্তিশালী গ্যারান্টি তৈরি করে
- উচ্চ ঘনত্বের আবরণ প্রযুক্তি টুলটিকে চমৎকার পরিধান প্রতিরোধ ক্ষমতা এবং কার্যকর তাপ নিরোধক করে তোলে, যা টুলের কার্যক্ষমতা স্থিতিশীল করে তোলে
- নতুন ব্লেড আকৃতির নকশার পৃষ্ঠটি মসৃণ এবং ভেঙে পড়া সহজ নয়।এটি টুলের অনমনীয়তা এবং চিপ অপসারণের কর্মক্ষমতা বিবেচনা করে।চিপ অপসারণ মসৃণ এবং চিপ জমে মুক্ত, কার্যকরভাবে চিপ বিল্ড আপ প্রতিরোধ করে
- ইউনিভার্সাল রাউন্ড শ্যাঙ্ক ন্যূনতম রানআউট উপলব্ধি করে এবং মিলিং দক্ষতা উন্নত করে
মিলিং পরামিতি:
| HRC45 কার্বাইড থ্রেড এন্ড মিল |
টুল দৈর্ঘ্য | fz&v | |||||
| সংক্ষিপ্ত |
1 |
||||||
| দীর্ঘ ১ | 0.9 | ||||||
| দৈর্ঘ্য উপর | 0.8 | ||||||
| বিশেষত্ব | 0.6 | ||||||
| টাইপ | উপাদান |
শক্তি N/mm²
কঠোরতা এইচআরসি |
কুলিং | ||||
| বায়ু |
শুকনো কাটা |
লুব্রিকেটিং তরল | |||||
| পৃ | পি.আই |
পৃ 1.1 |
নন অ্যালয় স্ট্রাকচারাল স্টিল, ফ্রী কাটিং স্ট্রাকচারাল স্টিল, কার্বারাইজড স্টিল এবং কোঞ্চড এবং টেম্পারড স্টিল | <700 | √ | √ | √ |
| P1.2 | quenched এবং মেজাজ ইস্পাত | <1200 | √ | √ | √ | ||
| P2 | P2.1 | মিশ্রিত নাইট্রাইডেড ইস্পাত, কার্বারাইজড ইস্পাত এবং নিভে যাওয়া এবং টেম্পারড স্টিল | <900 | √ | √ | √ | |
| P2.2 | টুল ইস্পাত, ভারবহন ইস্পাত, বসন্ত ইস্পাত এবং উচ্চ গতির ইস্পাত | <1400 | √ | √ | |||
| P3 | P3.1 | টুল ইস্পাত, ভারবহন ইস্পাত, বসন্ত ইস্পাত এবং উচ্চ গতির ইস্পাত | <900 | √ | √ | √ | |
| P3.2 | টুল ইস্পাত, ভারবহন ইস্পাত, বসন্ত ইস্পাত এবং উচ্চ গতির ইস্পাত | <1500 | √ | √ | |||
 |
স্লটিং | |||||||||||
| ভিসি (মি/মিনিট) |
fz(মিমি/দাঁত) | |||||||||||
| ব্যাস | ||||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 16 | 20 | |||||
| 112 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.06 | 0.069 | ||||
| 92 | 0.01 | 0.017 | 0.025 | 0.032 | 0.038 | 0.045 | 0.056 | 0.065 | ||||
| 100 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.06 | 0.069 | ||||
| 72 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.04 | 0.05 | 0.058 | ||||
| 64 | 0.01 | 0.018 | 0.025 | 0.032 | 0.039 | 0.045 | 0.057 | 0.066 | ||||
| 56 | 0.009 | 0.016 | 0.023 | 0.029 | 0.036 | 0.041 | 0.052 | 0.06 | ||||
|
রুক্ষ | |||||||||||
| ভিসি (মি/মিনিট) |
fz(মিমি/দাঁত) | |||||||||||
| ব্যাস | ||||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 16 | 20 | |||||
| 228 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.101 | 0.118 | ||||
| 208 | 0.017 | 0.029 | ০.০৪২ | 0.054 | 0.065 | 0.071 | 0.095 | 0.11 | ||||
| 184 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.101 | 0.118 | ||||
| 144 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.085 | 0.098 | ||||
| 132 | 0.017 | 0.03 | ০.০৪২ | 0.054 | 0.066 | 0.077 | 0.096 | 0.112 | ||||
| 112 | 0.015 | 0.027 | 0.039 | 0.05 | 0.060 | 0.07 | 0.088 | 0.102 | ||||
|
শেষ করুন | ||||||||||
| ভিসি মি/মিনিট |
fz(মিমি/দাঁত) | ||||||||||
| ব্যাস | |||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | ||
| 332 | 0.028 | 0.05 | 0.07 | ০.০৯১ | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 | |
| 272 | 0.026 | 0.046 | 0.066 | 0.085 | 0.103 | 0.12 | 0.135 | 0.15 | 0.162 | 0.173 | |
| 304 | 0.028 | 0.05 | 0.07 | ০.০৯১ | 0.11 | 0.128 | 0.144 | 0.16 | 0.173 | 0.186 | |
| 212 | 0.023 | 0.041 | 0.059 | 0.076 | ০.০৯২ | 0.107 | 0.121 | 0.134 | 0.145 | 0.155 | |
| 196 | 0.027 | 0.047 | 0.067 | 0.086 | 0.104 | 0.122 | 0.137 | 0.152 | 0.165 | 0.177 | |
| 168 | 0.024 | 0.043 | 0.061 | 0.079 | 0.095 | 0.111 | 0.125 | 0.139 | 0.150 | 0.161 | |
- নিচের কার্বাইড থাকলেথ্রেড শেষ মিলআপনার প্রয়োজনীয়তা পূরণ করতে পারে না, আমরা OEM কাস্টমাইজড উত্পাদন সমর্থন করি।0.2 মিমি থেকে 25 মিমি ব্যাস, 50 মিমি থেকে 200 মিমি মোট দৈর্ঘ্য, 4F, 5F, 6F, 8F এবং লোগো কাস্টমাইজ করা যেতে পারে, ইঞ্চি আকার সহথ্রেড শেষ মিল.অ-মানক কার্বাইড নির্বাচন বা কাস্টমাইজ করতে আমাদের সাথে যোগাযোগ করুনথ্রেড শেষ মিলআপনার প্রয়োজন অনুযায়ী।
| এম মোটা |
পৃ | এম ফাইন |
বাহিরের ব্যাসার্ধ | বাঁশি ব্যাস |
ব্লেড দৈর্ঘ্য |
সামগ্রিকভাবে দৈর্ঘ্য |
| M1*0.25 | 0.25 | >1 | 4 | 0.7 | 4 | 50 |
| M1.4*0.3 | 0.3 | >1.4 | 4 | 1 | 6 | 50 |
| M1.6*0.35 | 0.35 | >1.6 | 4 | 1.1 | 7 | 50 |
| M2*0.4 | 0.4 | >2 | 4 | 1.5 | 7 | 50 |
| M2.2*0.45 | 0.45 | >2.2 | 4 | 1.6 | 7 | 50 |
| M2.5*0.45 | 0.45 | >2.5 | 4 | 1.9 | 7 | 50 |
| M3*0.5 | 0.5 | >3 | 4 | 2.3 | 7 | 50 |
| M4*0.7 | 0.7 | >4 | 4 | 3 | 7 | 50 |
| M5*0.8 | 0.8 | >5 | 6 | 3.9 | 16.4 | 60 |
| M6*1 | 1 | >6 | 6 | 4.5 | 15.5 | 60 |
| M8*1.25 | 1.25 | >8 | 8 | 6.2 | 25.7 | 70 |
| M8*1 | 1 | >8 | 8 | 6.5 | 22.5 | 70 |
| M10*1 | 1 | >10 | 10 | 7.9 | 30.5 | 80 |
| M10*1.5 | 1.5 | >10 | 10 | 8 | 30.8 | 80 |
| M10*1.25 | 1.25 | >10 | 10 | 8.2 | 32.5 | 80 |
| M12*1.75 | 1.75 | >12 | 10 | 9.5 | ৩৫.৯ | 80 |
| M12*1.5 | 1.5 | >12 | 10 | ৯.৮ | 30.8 | 80 |
| M12*1 | 1 | >12 | 10 | 9.9 | 25.5 | 80 |
| M14*2 | 2 | >14 | 12 | 11.5 | 41 | 100 |
| M16*2 | 2 | >16 | 12 | 11.5 | 41 | 100 |
| M20*2.5 | 2.5 | >20 | 16 | 15 | 48.8 | 105 |
নির্দেশাবলী:
1. কার্বাইড ব্যবহার করার আগেথ্রেড শেষ মিল, অনুগ্রহ করে টুলের বিচ্যুতি পরিমাপ করুন।টুল ডিফ্লেকশন নির্ভুলতা 0.01 মিমি অতিক্রম করলে, কাটার আগে এটি সংশোধন করুন।
2. কার্বাইড ই যত ছোট হবে কোলেটের বাইরে প্রসারিত হবে তত ভালো।যদি টুলটি দীর্ঘায়িত হয়, তাহলে গতি, ফিডের গতি বা কাটার পরিমাণ কমিয়ে দিন।
3. কাটার সময় অস্বাভাবিক কম্পন বা শব্দের ক্ষেত্রে, পরিস্থিতির উন্নতি না হওয়া পর্যন্ত গতি এবং কাটার পরিমাণ কমিয়ে দিন।
4. স্প্রে টাইপ এবং এয়ার জেট টাইপ ইস্পাত কুলিং জন্য পছন্দ করা হয়, যা কার্বাইড শেষ মিলের ব্যবহারের প্রভাব উন্নত করতে পারে।
5. দ্রষ্টব্য: কম গতির মেশিন যেমন রোটারি টেবিল এবং বৈদ্যুতিক হ্যান্ড ড্রিলের জন্য উপযুক্ত নয়।
অ্যাপ্লিকেশন:
প্রি-কঠিন ইস্পাত, স্টেইনলেস স্টীল, ডাই স্টিল, স্টিল প্লেট, তাপ-প্রতিরোধী ইস্পাত, পাইপ, তামা এবং অ্যালুমিনিয়াম, ঢালাই লোহা, ননফেরাস মেটাল, কাঠ, প্লাস্টিক, এফআরপি এবং এসও অন।সাধারণ উদ্দেশ্য অপারেশন স্লটিং, রিলিং, প্রোফাইলিং।
প্রশ্ন ১.প্রারম্ভিক পরিধান
কারণ:কাটিংয়ের গতি খুব বেশি
অনুপযুক্ত টুল উপাদান
অনেক সময় কাটা
ছোট চূড়ান্ত সমাপ্তি কাটিয়া গভীরতা
অপর্যাপ্ত কুল্যান্ট
সমাধান:কাটার গতি কমিয়ে দিন
একটি ভাল টুল পরিবর্তন করুন
কাটার সংখ্যা কমিয়ে দিন
0.05 মিমি উপরে কাটা গভীরতা সমাপ্তি
লুব্রিকেন্টযুক্ত কুল্যান্ট ব্যবহার করুন
প্রশ্ন ২.বাম এবং ডান ব্লেডের অসম পরিধান
কারণ:অযৌক্তিক অগ্রণী কোণ
একক প্রান্ত কাটিয়া সঞ্চালন
অপ্রতিসম বাম এবং ডান থ্রেড অর্ধকোণ
সমাধান:সঠিকভাবে সঠিক সীসা কোণ
ক্রস গেজ কাটিয়া প্রান্তে বাঁক
কোণে কাটা দাঁত প্রোফাইলের 1/2 এ সামঞ্জস্য করা হয়
Q3.ব্লেড ভাঙ্গা
কারণ: কাটার গতি খুবই কম
কম প্যাসিভেশন
সমাধান: কাটার গতি বাড়ান
প্যাসিভেশন পরিমাণ বাড়ান
Q4.ক্ষতিগ্রস্ত (বড় চিপিং ছুরি)
কারণ: স্টিকি চিপস
টুল/ওয়ার্কপিস স্থির নয়
সুইচের টুকরা ক্ষতি প্ররোচিত করেছে
সমাধান: লুব্রিকেটিং কুল্যান্ট ব্যবহার করুন বা ব্লেড পরিবর্তন করুন
খাঁড়ি এ চেম্ফার এবং আউটলেট এ খাঁজ
শক্তিবৃদ্ধি বাতা